
 English

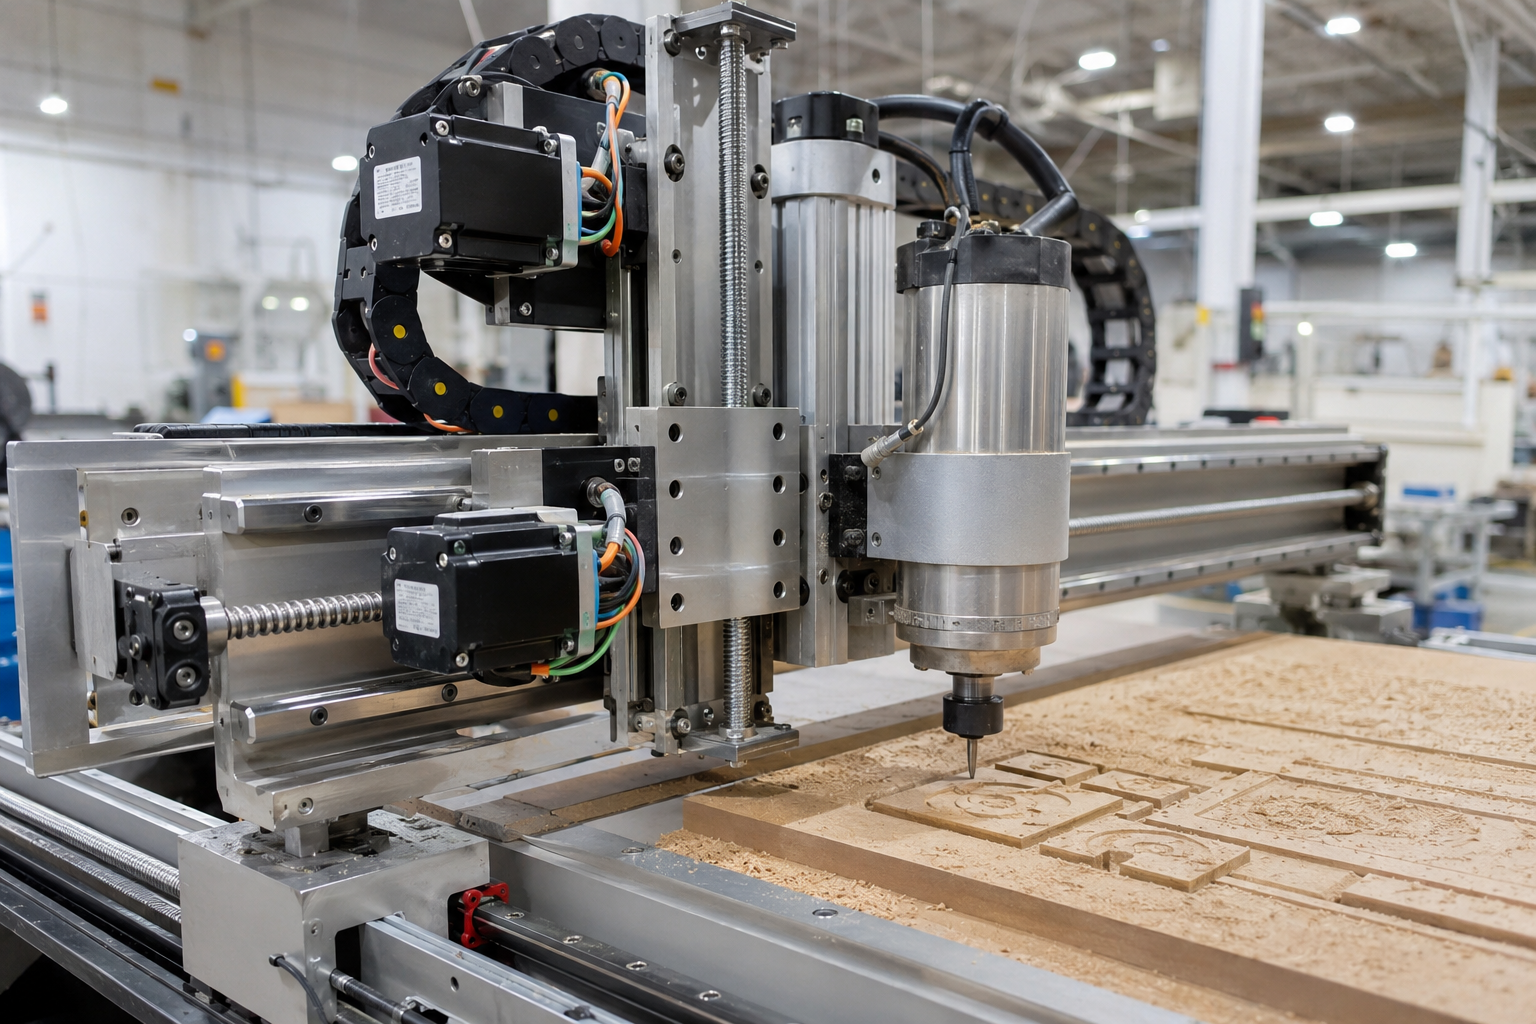
Если вы выпускаете CNC-роутеры серийно — будь то 50 машин в месяц или 500, — выбор двигателей и драйверов, который вы зафиксируете на этапе проектирования, будет сопровождать вас годами. Ошибка на раннем этапе дорого стоит. Не в очевидном смысле "этот двигатель сгорел", а в более тихих и болезненных формах: возвраты с полей из-за того, что у партии двигателей оказалось разное сопротивление обмоток, или жалобы на качество поверхности гравированных панелей, которые восходят к резонансу, который никто не учёл при прототипировании. Мы поставляем шаговые двигатели производителям CNC-роутеров в Европе, Юго-Восточной Азии и Северной Америке, и вопросы, которые мы получаем от машиностроителей на инженерной стадии, удивительно стабильны. Эта статья — попытка честно ответить на большинство из них — со стороны поставщика шаговых двигателей для OEM-производителей CNC-роутеров, который видел, что работает, а что создаёт проблемы в реальных производственных условиях.
Почему шаговые двигатели остаются предпочтительным выбором для OEM-производителей ЧПУ-фрезеров
Ответ не' в том, что шаговые двигатели технически превосходят. В реальных заводских условиях теоретические показатели производительности значат меньше, чем то, продолжает ли машина работать через 18 месяцев на запылённом производственном полу. Сервосистемы превосходят шаговые двигатели с разомкнутым контуром почти по каждому измеряемому параметру: скорость, динамический крутящий момент, тепловая эффективность, замкнутый контур коррекции. Настоящая причина, по которой OEM-производители ЧПУ-фрезеров продолжают выбирать шаговые двигатели — особенно для работы по дереву, пене, MDF и лёгкому алюминию — сводится к общей стоимости системы и простоте эксплуатации в полевых условиях.
Сервосистема добавляет кабели энкодера, настройку привода и логику обработки отказов, с которыми техники ваших конечных заказчиков могут быть не готовы работать. Когда станок отправляется в мебельную мастерскую в Польше или в компанию по изготовлению вывесок в Малайзии, инфраструктура поддержки имеет значение. Шаговые системы механически проще, проще в диагностике и — при правильном подборе — надёжны в многолетних производственных циклах без особого внимания. В этом заключается реальное ценностное предложение. А не в сравнительных показателях производительности.
При этом шаговые двигатели подходят не всегда. Для фрезерных станков с ЧПУ, обрабатывающих алюминий на высоких подачах, или для машин с длиной портала более 2,5 метра, где накопленная погрешность позиционирования становится реальной проблемой, имеет смысл рассмотреть вариант шагового двигателя с замкнутым контуром или сервопривода. Честный ответ таков: всё зависит от класса вашей машины, экономики объёмов производства и ожиданий вашего конечного рынка.
Более широкий обзор того, как шаговые двигатели применяются в системах промышленной автоматизации — включая оборудование ЧПУ, упаковочные машины, медицинские приборы и полупроводниковые платформы — см. в нашем полном руководстве по промышленные применения шаговых двигателей.
Требования к осям фрезера ЧПУ и логика выбора двигателя
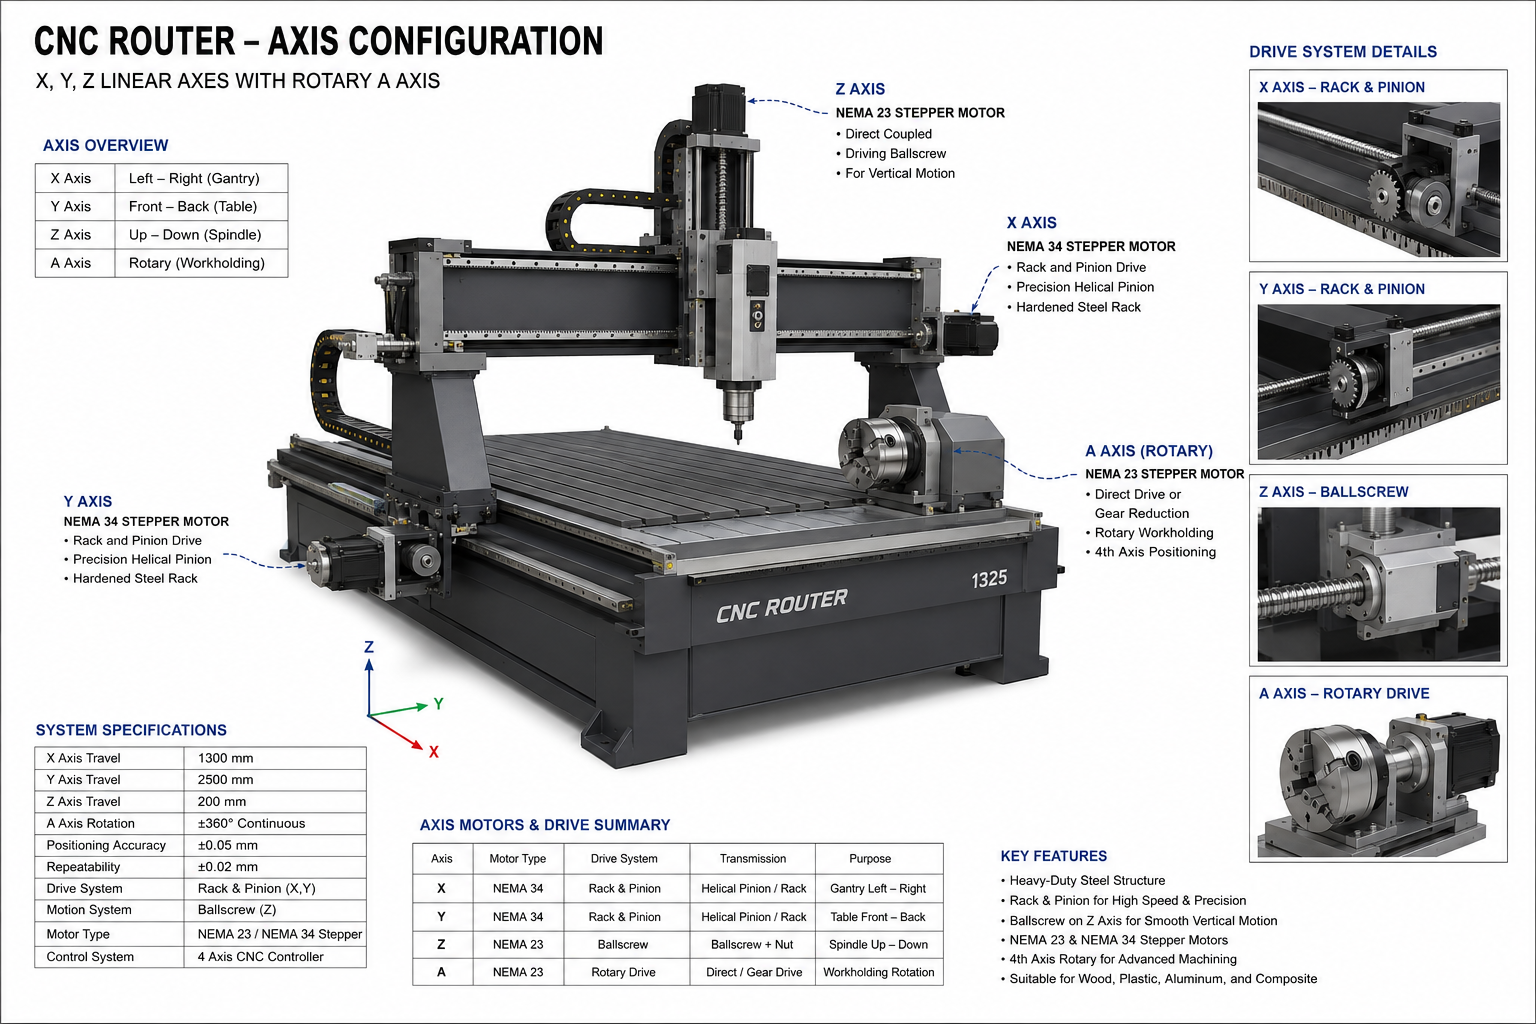
Одна из наиболее распространённых ошибок, которые мы видим в проектах CNC-роутеров на ранней стадии, — это подход ко всем четырём осям как к одинаковым задачам выбора. Они' таковыми не являются. У каждой оси свой профиль нагрузки, свои характеристики инерции и своя допустимая погрешность при выборе двигателя.
Ось X
На стандартном фрезерном станке с ЧПУ с подвижным порталом ось X перемещает весь портал вдоль длинной стороны стола. Обычно это самая тяжёлая динамическая нагрузка станка. Масса портала, трение линейных направляющих и требуемый профиль ускорения — всё это имеет значение. Для станков класса 1300×2500mm обычно Двигатель NEMA 34 с удерживающим моментом 4.5–8 Nm в паре с реечной передачей — распространённая конфигурация. Если вы используете тандемный привод с двумя двигателями по оси X (по одному двигателю с каждой стороны портала), можно применять NEMA 23 высокомоментные двигатели по 3,0–4,5 Н·м каждый — но логика синхронизации становится критически важной, и контроллер необходимо подбирать соответствующим образом.
Перекос портала — реальный вид отказа. Если оба двигателя оси X не согласованы' по электрическим параметрам — одинаковое сопротивление обмотки, одинаковая индуктивность — разная реакция при ускорении может вызвать микроскопический перекос, который проявляется как диагональная ошибка позиционирования на крупных заготовках. Это вопрос стабильности партии, а не только выбора двигателя, поэтому мы выполняем подбор по сопротивлению обмотки для двигателей, предназначенных для сдвоенных портальных применений.
Ось Y
Ось Y обычно несёт узел оси Z — шпиндельный двигатель, фрезерную головку и сопутствующее крепёжное оборудование — по поперечной направляющей. Нагрузка умеренная по сравнению с осью X, но требования к динамике могут быть выше, потому что ось Y часто является осью, участвующей в тонкой контурной обработке. Двигатели NEMA 23 в диапазоне 2,0–3,0 Nm хорошо работают для большинства станков среднего формата. Для станков с ходом по Y более 1600mm и тяжёлыми шпиндельными узлами переход на двигатель NEMA 34 с низкой индуктивностью даёт лучшее сохранение момента на высоких скоростях, что помогает при агрессивных контурных перемещениях.
Ось Z
Ось Z механически отличается. Нагрузкой обычно является сбалансированная шпиндельная сборка на шариковом винте, а значит, удерживающий момент важнее динамического ускорения. Компенсация силы тяжести — с помощью газовой пружины или противовеса — значительно меняет расчёт момента. Без компенсации двигатель оси Z борется с силой тяжести при каждом движении вверх, что может вызвать потерю шагов при быстром перемещении. Двигателей NEMA 23 с моментом 1,5–2,5 Nm достаточно для большинства конфигураций оси Z в сочетании с правильно подобранным шагом шарикового винта. Винт с шагом 10mm даёт более высокое разрешение по Z; шаг 5mm даёт большее усилие, но меньшую скорость опускания по Z. Выбирайте исходя из веса шпинделя и требуемой глубины резания, а не из произвольных предпочтений.
Ось A (поворотная)
Поворотные приспособления четвёртой оси для фрезерных станков с ЧПУ — обычно приложения с лёгкой нагрузкой (токарная обработка дерева, цилиндрическая гравировка), где стандартом является NEMA 23 с моментом 2,0–3,0 Nm. Здесь микрошаг приобретает большее значение, потому что неровности вращательного движения проявляются в виде полос на поверхности цилиндрических деталей. Работа с микрошагом 1/16 или 1/32 на драйвере оси A в сочетании с качественной червячной или гармонической передачей даёт заметно лучшее качество поверхности, чем работа в режиме 1/4 или 1/8 шага.
| Ось | Рекомендуемый двигатель | Диапазон момента | Подбор драйвера | Рекомендация по микрошагу |
|---|---|---|---|---|
| X (одиночный привод) | Гибридный шаговый двигатель NEMA 34 | 4.5–8.0 Nm | S-266D / S-288A | 1/8 – 1/16 |
| X (двойной тандем) | NEMA 23 высокий момент | 3,0–4,5 Н·м каждый | S-245D | 1/8 – 1/16 |
| Y | NEMA 23 / NEMA 34 | 2.0–4.5 Nm | S-245D / S-266D / S-288A | 1/8 – 1/16 |
| Z | NEMA 23 | 1.5–2.5 Nm | S-245D | 1/8 – 1/16 |
| A (Поворотный) | NEMA 23 | 2.0–3.0 Nm | S-245D | 1/16 – 1/32 |
Шаговый двигатель против шагового с замкнутым контуром против серво для CNC-роутеров
Это сравнение возникает почти в каждом разговоре об OEM-спецификациях. Честный ответ более нюансирован, чем то, что говорится на большинстве страниц поставщиков.
Шаговые двигатели с разомкнутым контуром хорошо работают в деревообрабатывающих CNC-роутерах при умеренных подачах — примерно до 15–20 m/min, — где нагрузка резания относительно предсказуема, а рампы ускорения контроллера настроены консервативно. Двигатель никогда не знает, пропустил ли он шаг, но на практике, если система спроектирована с соответствующим запасом момента (обычно 50–70% от момента останова при наихудшей нагрузке), случаи потери шагов в нормальной работе редки. Риск возрастает при прерывистом резании, входе инструмента в сучки или агрессивном погружении по Z в твёрдую древесину. Некоторые OEM решают это просто завышением типоразмера шагового двигателя — ставят NEMA 34 там, где формально хватило бы NEMA 23, — что является законным инженерным выбором в пользу надёжности при серийном выпуске.
Шаговые двигатели с замкнутым контуром (гибридный сервопривод) добавляют энкодер и контур обратной связи по положению. Физически двигатель остаётся шаговым, но драйвер может корректировать ошибку позиции и подавать ток восстановления при возникновении проскальзывания. Для фрезерных станков с ЧПУ по алюминию, гравировальных станков точной инкрустации или станков, где конечные заказчики выполняют ночные задания без оператора, это оправдывает дополнительные затраты — обычно на 30–60% больше на ось, чем эквивалентная схема в разомкнутом контуре. Настройка проще, чем у полноценной сервосистемы, а проводка не становится существенно сложнее.
Полные системы на базе сервоприводов переменного тока — правильный ответ для CNC-роутеров, ориентированных на мастерские по металлообработке: резка алюминиевых плит на высоких подачах, гравировка по стали или машины, где скорость холостого перемещения является аргументом продажи. Роутеры портального типа с сервоприводами могут работать при быстрых перемещениях 40–60 m/min; машины на шаговых двигателях обычно выходят на предел около 12–18 m/min, прежде чем потеря момента становится практическим ограничением. Разница в стоимости на уровне машины реальна: 4-осевая сервосистема добавляет $400–$800 USD к спецификации BOM в зависимости от класса мощности, что существенно, когда вы конкурируете ценой машины в сегменте CNC начального и среднего уровня.
| Параметр | Шаговый двигатель разомкнутого контура | Шаговый двигатель замкнутого контура | Серводвигатель переменного тока |
|---|---|---|---|
| Тип управления | Без обратной связи | Замкнутый контур (энкодер) | Замкнутый контур (энкодер) |
| Макс. практическая скорость (фрезер ЧПУ) | 12–18 м/мин | 15–25 м/мин | 40–60 м/мин |
| Риск потери шага | Проявляется при перегрузке | Самокорректирующийся | Без потери шагов |
| Сложность настройки | Минимальный | Низкий–средний | Средний–высокий |
| Стоимость системы (относительная) | Низкий | Средний | Высокий |
| Лучшее применение | Дерево, пенопласт, МДФ, изготовление вывесок | Алюминий, прецизионная гравировка | Резка металла, высокоскоростная фрезеровка |
Решения вибрации и резонанса для применений ЧПУ
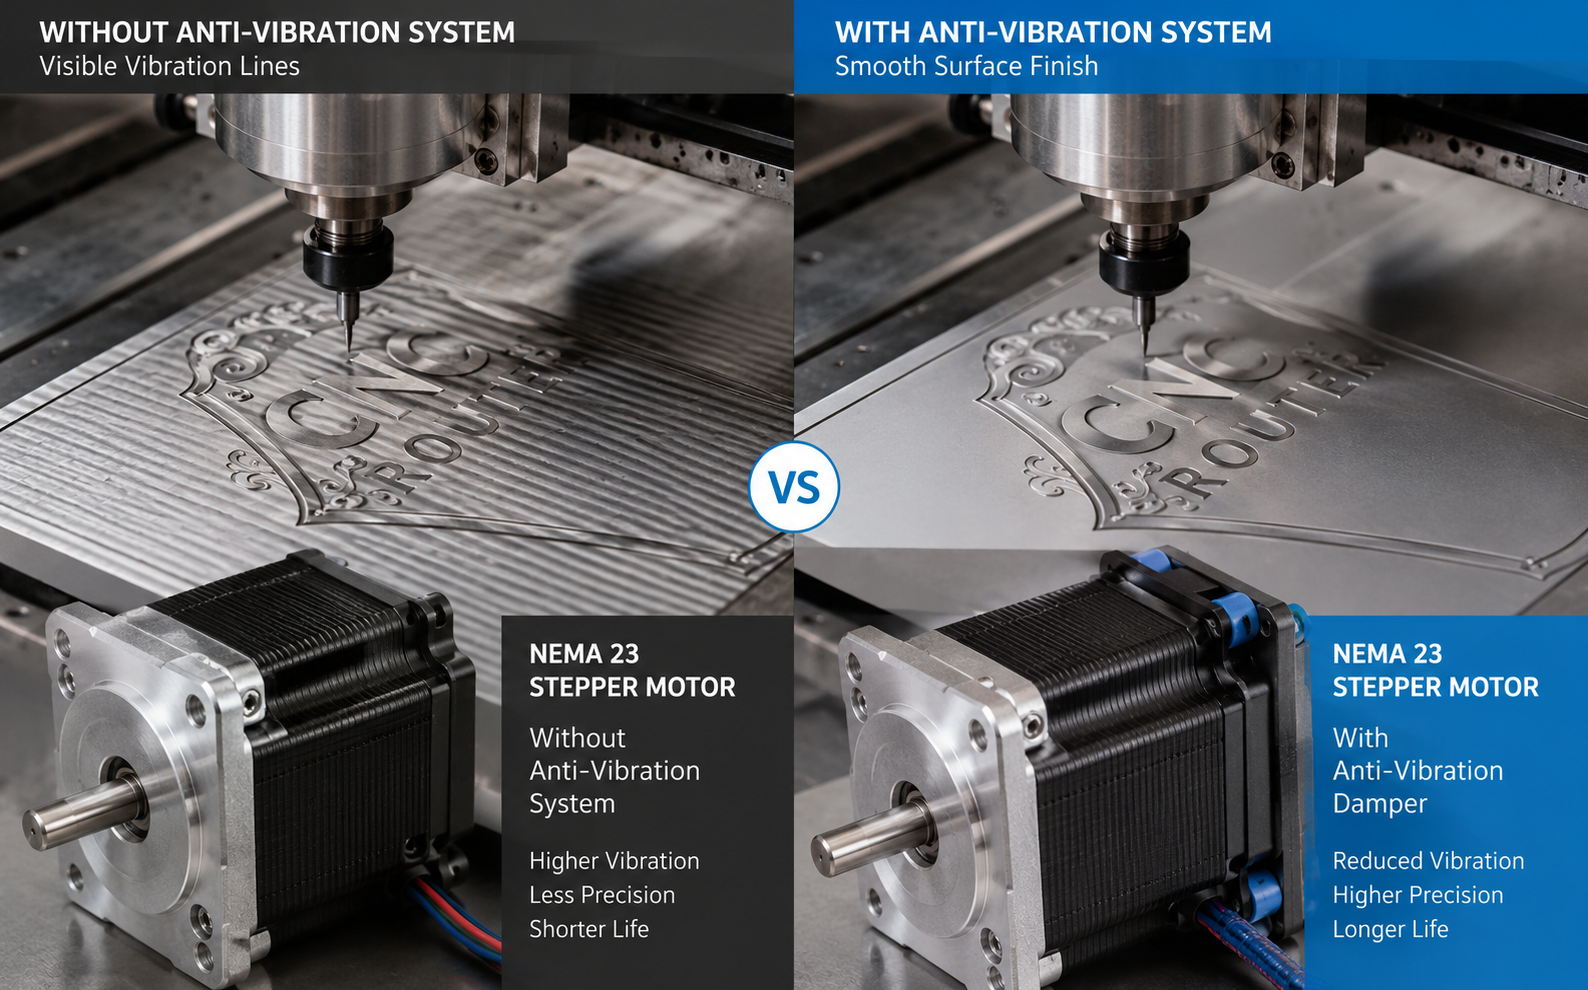
Резонанс — это проблема, которая обычно застаёт врасплох OEM-инженеров, правильно выполнивших расчёт момента, но всё равно получающих плохое качество поверхности в производстве. Гибридные шаговые двигатели имеют собственную резонансную частоту — обычно в диапазоне 100–200 Hz, — которой соответствует определённая полоса RPM. Когда двигатель работает в этой полосе, магнитные силы детента взаимодействуют с механической нагрузкой так, что колебания усиливаются, а не демпфируются. На CNC-роутере это проявляется как волнистость поверхности на плоских панелях или полосатость на гравированном тексте, особенно при низких скоростях резания, когда двигатель работает в резонансной зоне.
Практическое решение в большинстве случаев — микрошаговое дробление. Работа в режиме 1/8 или 1/16 шага уменьшает угловое приращение от шага к шагу, что распределяет фиксирующий момент более плавно и смещает резонансное поведение. Более высокое дробление (1/32, 1/64) может помочь сильнее, но создаёт свой компромисс: при очень большом дроблении реальная точность позиционирования двигателя не улучшается пропорционально, поскольку драйвер интерполирует между позициями фиксации. Для большинства применений фрезерных станков с ЧПУ диапазон 1/8–1/16 — практический оптимум.
Некоторые OEM-производители добавляют резиновые демпферы на задний конец вала двигателя — простые цилиндрические инерционные демпферы, которые добавляют вращающуюся массу для смещения резонансной частоты. Они работают достаточно хорошо для операций с фиксированной скоростью, таких как гравировка, и хуже — для контурной резки с переменной скоростью. Более надёжное решение для применений, где резонанс является постоянной проблемой, — переход на драйвер шагового двигателя с замкнутым контуром, использующий активное управление током для подавления среднечастотной нестабильности. Большинство современных драйверов шаговых двигателей с замкнутым контуром включают антирезонансные алгоритмы, которые делают это автоматически.
О чём стоит упомянуть: направление древесных волокон и способ зажима заготовки могут усиливать вибрацию двигателя, которая была бы неслышной на жёстком алюминиевом приспособлении. Заказчики деревообрабатывающих станков с ЧПУ часто более чувствительны к качеству поверхности, чем можно предположить по техническим характеристикам станка. Построение профиля движения с мягким S-образным ускорением — вместо жёсткой трапецеидальной рампы — снижает импульсные усилия, возбуждающие резонанс при смене направления, и ничего не стоит при реализации в современных контроллерах ЧПУ.
Комплектная поставка OEM двигатель+драйвер
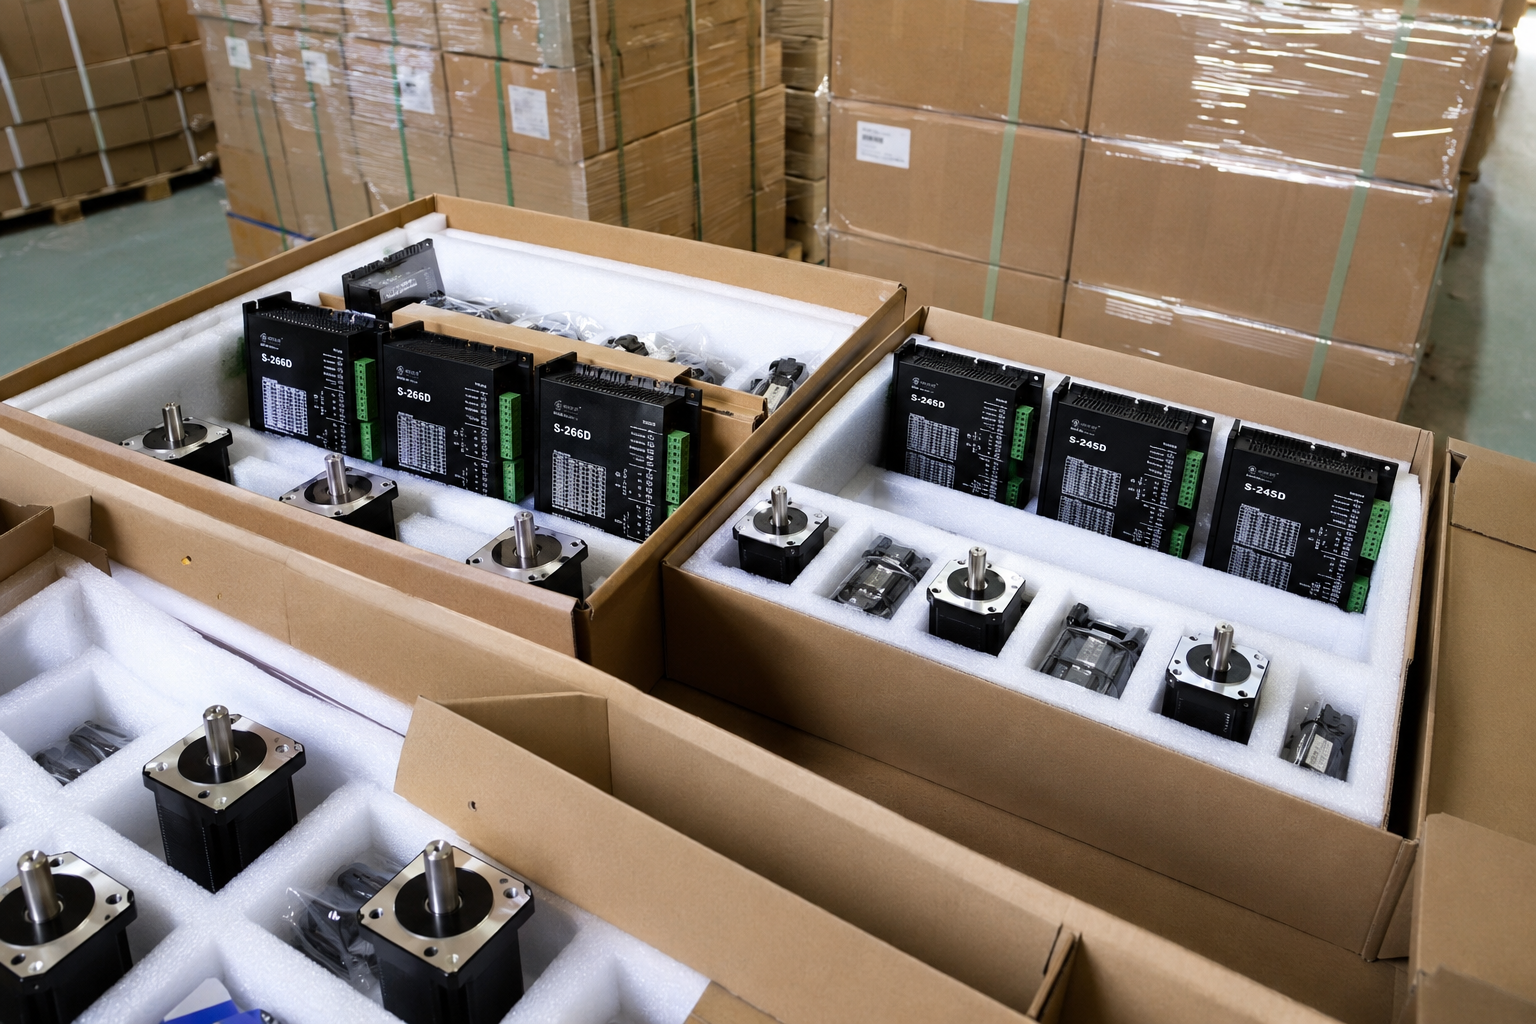
Для производителей станков, переходящих от прототипа к серийному выпуску, покупка двигателей и драйверов согласованными комплектами вместо отдельно закупаемых компонентов имеет практические преимущества. Номинальный ток и диапазон напряжения драйвера должны соответствовать спецификации обмотки двигателя — двигатель NEMA 23 с фазным током 3,0A, работающий на драйвере, выставленном на 4,5A, будет перегреваться и сократит ресурс подшипников. Когда мы поставляем комплекты, согласование тока выполняется на заводском уровне и фиксируется в паспорте комплекта, что упрощает ваш входной контроль качества.
Стандартные конфигурации комплектов
NEMA 23 + S-245D Комплект: Наиболее распространённая конфигурация для среднеформатных деревообрабатывающих ЧПУ-фрезеров. Данная S-245D рассчитан на фазный ток до 4.2A и напряжение питания 50VDC, что хорошо сочетается с двигателями NEMA 23 в диапазоне 2.0–3.0 Nm. Подходит для осей X/Y/Z на станках размером до approximately 1300×2500mm при умеренных скоростях резки. MOQ для OEM-заказов обычно начинается от 50 комплектов.
NEMA 34 + S-288A Комплект: Для крупноформатных фрезеров (2000×3000 мм и более) или станков, обрабатывающих материалы, создающие более высокие нагрузки на оси. S-288A работает с током до 7,2 А и напряжением 80 VDC, а его пульсации тока при высоком напряжении ниже, чем у сопоставимых драйверов среднего класса, — что важно для гравировки крупных панелей, чувствительной к вибрациям. MOQ для комплектов NEMA 34 начинается от 30 комплектов с учётом более высокой стоимости единицы.
Срок поставки стандартных конфигураций составляет 7–15 дней для продукции со склада. Нестандартные конфигурации — нестандартные диаметры валов, изменённое положение разъёмов, определённая длина кабелей для интеграции в шкаф — обычно добавляют 15–25 дней и требуют минимального объёма заказа от 100 шт. для первой производственной партии. Для постоянных OEM-клиентов с обязательствами по прогнозу мы можем обсудить изготовление на заказ с меньшим MOQ.
Технические характеристики
| Спецификация | NEMA 23 (57мм) стандартный | NEMA 23 (57мм) высокий момент | NEMA 34 (86мм) стандартный | NEMA 34 (86мм) высокий момент |
|---|---|---|---|---|
| Размер рамы | 57 × 57 mm | 57 × 57 mm | 86 × 86 mm | 86 × 86 mm |
| Момент удержания | 1.26–1.89 Nm | 2.2–3.0 Nm | 3.5–5.0 Nm | 6.0–8.5 Nm |
| Ток фазы | 2.0–2.8 A | 3.0–4.2 A | 4.0–5.0 A | 5.5–7.0 A |
| Угол шага | 1.8° | 1.8° | 1.8° | 1.8° |
| Диаметр вала | 6.35 mm / 8 mm | 8 mm | 12.7 mm / 14 mm | 14 mm |
| Класс изоляции | Класс B (130°C) | Класс B (130°C) | Класс B (130°C) | Класс B (130°C) |
| Тип обмотки | Биполярный, 4-проводный | Биполярный, 4-проводный | Биполярный, 4-проводный | Биполярный, 4-проводный |
| Рекомендуемый драйвер | S-245D | S-245D | S-266D | S-288A |
Производство и стабильность партий для OEM-заказов ЧПУ
Для OEM-покупателей, закупающих двигатели в производственных объёмах, характеристики отдельного изделия — почти второстепенный вопрос. Важнее, работает ли изделие № 500 так же, как изделие № 1. Процессы настройки и сборки станков на предприятии по производству оборудования с ЧПУ откалиброваны под конкретную характеристику двигателя — если сопротивление обмотки меняется от партии к партии или меняется балансировка ротора, это проявляется как нестабильная работа станка, которую трудно диагностировать и ещё труднее объяснить заказчику.
Контрольные точки, которые мы применяем в серийном OEM-производстве, включают соосность вала (обычно выдерживается ±0,025 мм TIR), испытания ротора на динамическую балансировку при производственных скоростях, проверку сопротивления обмоток по фазам (в пределах ±5% внутри парного комплекта для сдвоенных портальных применений) и входной контроль подшипников на радиальный зазор и распределение смазки. Это не экзотические процедуры качества — это базовый уровень, отличающий стабильные в производстве двигатели от обычных массовых деталей.
Прослеживаемость партий важна для послепродажной поддержки. Каждая отгружаемая производственная партия имеет код партии, связанный с записями о партиях исходных материалов — плавка стали для шихтованного сердечника, класс магнитов, партия обмоточного провода. Если через 18 месяцев после поставки возникает проблема в эксплуатации, мы можем определить, является ли это особенностью конкретной партии или проблемой отдельного изделия. Для OEM-производителей, управляющих гарантийными программами, это практическая ценность, а не просто документационная нагрузка.
Одна честная ремарка о стабильности: наиболее распространённая причина различий между партиями шаговых двигателей — колебание класса магнитов. Спецификации магнитов из редкоземельных материалов от китайских поставщиков имеют задокументированную историю тихой подмены класса — когда химический состав слегка смещается от партии к партии в пределах номинально допустимого диапазона. Мы решаем эту проблему входным контролем Br/Hci магнитов, но стоит спросить любого оцениваемого вами поставщика двигателей, как у них организована входная проверка магнитов.
Сертификация и обеспечение качества
Для производителей фрезерных станков с ЧПУ, экспортирующих в Европу и Северную Америку, маркировка CE на двигателе — практическая необходимость, как для соответствия требованиям конечного заказчика, так и для CE-маркировки готового станка. Наши шаговые двигатели имеют маркировку CE по директиве по ЭМС (2014/30/EU) и директиве по низковольтному оборудованию (2014/35/EU); протоколы испытаний предоставляются для ознакомления в ходе квалификации поставщика. Соответствие RoHS задокументировано по результатам испытаний IEC 62321 и охватывает стандартный перечень ограниченных веществ.
Сертификация ISO 9001:2015 охватывает наши процессы проектирования, производства и управления качеством. Для OEM-заказчиков с особыми протоколами входного контроля мы можем предоставить данные испытаний по партии, включая измерение удерживающего момента, ток холостого хода, сопротивление изоляции и превышение температуры обмоток. Оформление экспортной документации для стандартных рынков — коммерческий инвойс, упаковочный лист, сертификат происхождения, сертификат испытаний — выполняется в стандартном порядке для всех OEM-отгрузок.
Один момент, который стоит уточнить по CE: маркировка CE на компоненте-двигателе не переносит автоматически соответствие CE на собранный станок. Маркировка CE вашего станка требует собственной оценки соответствия всей системы. Мы можем предоставить техническую документацию на уровне двигателя для поддержки вашей декларации на станок, но процесс CE для станка — ответственность OEM. Это различие важно при работе с европейскими дистрибьюторами, которые иногда смешивают CE компонента и CE станка.
Почему производители станков ЧПУ выбирают HDBMotor
Если коротко: мы хорошо работаем с OEM-заказчиками, которые уже прошли стадию прототипа и которым нужен поставщик, способный расти вместе с ними, общаться на инженерном языке и обеспечивать стабильность характеристик продукции от партии к партии. Мы' не подходим для единичных заказов от радиолюбителей — и мы' не стремимся к этому.
Что мы предлагаем на практике: OEM-кастомизацию от 100 штук — спецификации обмоток, конфигурации вала, кабельные сборки и брендирование. Для постоянных заказчиков с прогнозируемыми объёмами мы держим страховой запас стандартных конфигураций, чтобы сгладить колебания сроков поставки. Инженерная коммуникация ведётся напрямую, без посредничества отдела продаж, что важно, когда вы устраняете проблему резонанса в три часа дня накануне отгрузки заказчику.
Мы' поставляли комплекты шаговых двигателей производителям станков с ЧПУ, выпускающим деревообрабатывающие машины для европейских рынков, станки для гравировки камня для Ближнего Востока и системы резки пеноматериалов для упаковочной отрасли. Опыт применения накапливается, и он отражается в рекомендациях по выбору, которые мы можем предоставить на этапе разработки вашего продукта, — а не только в техническом описании двигателя, которое мы передаём при подготовке коммерческого предложения.
Для OEM-производителей с объёмом 50–500 машин в месяц мы готовы обеспечить и инженерное сопровождение, и производственный объём, не рассматривая малые партии как обузу. Именно в этом диапазоне китайские поставщики стандартных двигателей становятся нестабильными, а поставщики полноценных сервосистем часто оказываются избыточно специфицированными и слишком дорогими для конкретной задачи.
Часто задаваемые вопросы
Каков' минимальный объём заказа при поставках шаговых двигателей для OEM?
Для стандартных конфигураций NEMA 23 и NEMA 34 минимальный объём заказа начинается с 50 единиц на модель. При индивидуальных характеристиках обмотки, вала или разъёма минимальный объём заказа обычно составляет 100 единиц для первой производственной партии. Для заказов образцов на квалификацию до принятия обязательств по производству мы можем обсудить меньшие объёмы.
Можете ли вы подобрать пары двигателей для применения в тандемной оси X портала?
Да. Мы предлагаем согласование сопротивления обмоток в пределах ±3% для пар двигателей, предназначенных для двухприводных портальных конфигураций. Это необходимо указать при заказе и добавляет немного времени на этап согласования и проверки. Это' стоит сделать — проблемы перекоса портала из-за рассогласования двигателей трудно диагностировать после сборки.
Каков' разброс удерживающего момента от партии к партии?
Допуск на удерживающий крутящий момент в нашем производстве составляет ±10% от номинального значения, что является отраслевым стандартом. На практике наши производственные данные показывают, что большинство партий укладывается в ±5% от номинала. Если конструкция вашей машины чувствительна к изменению момента — например, если двигатель работает под нагрузкой на уровне 85%+ от номинального момента — мы рекомендуем закладывать больший запас, а не полагаться на жёсткие допуски.
Вы предлагаете шаговые двигатели с замкнутым контуром для применения в ЧПУ-фрезерах?
Да. Мы поставляем шаговые двигатели с замкнутым контуром, со встроенным энкодером и согласованными драйверами замкнутого контура, для применений, требующих обратной связи по положению, — фрезерных станков по алюминию, прецизионных гравировальных станков и станков, работающих в автоматическом режиме без оператора. Замкнутая система увеличивает стоимость, но сокращение количества выездов сервиса из-за потери шагов обычно оправдывает её для коммерческих станков с ЧПУ.
Как выбрать между NEMA 23 и NEMA 34 при разработке моего роутера?
Для деревообрабатывающих фрезерных станков с ЧПУ с размером стола до примерно 1300×2500 мм и приводами на ШВП или реечной передаче обычно достаточно высокомоментных двигателей NEMA 23 по осям Y и Z, с NEMA 34 по оси X для привода портала. Для станков большего формата, станков для двух материалов (дерево + алюминий) или конструкций, где приоритет — скорость холостых перемещений, NEMA 34 на всех основных осях — выбор с меньшим риском. Мы можем проверить ваши расчёты нагрузок по осям, если вы пришлёте спецификацию станка.
Какие проблемы с качеством поверхности связаны с выбором двигателя?
Наиболее распространённая проблема качества поверхности, связанная с двигателем, — резонансная полосатость: регулярные периодические следы на плоских фрезерованных поверхностях, вызванные среднечастотным резонансом шагового двигателя. Обычно она проявляется при определённых подачах и исчезает при изменении скорости. Решение, как правило, — корректировка микрошага, S-образное профилирование ускорения или настройка антирезонанса драйвера. Действительно плохое качество поверхности из-за пропуска шагов встречается реже, но проявляется как нерегулярная, непериодическая неровность и обычно сопровождается слышимым шумом двигателя под нагрузкой.
Какое напряжение драйвера использовать для NEMA 34?
Более высокое напряжение питания улучшает сохранение момента на высоких скоростях за счёт снижения электрической постоянной времени обмотки. Для двигателей NEMA 34 в применениях с ЧПУ-фрезерами диапазон 48–72VDC практичен для большинства драйверов. S-288A рассчитанный на 80VDC, даёт запас для работы при 60–70VDC, что представляет собой разумный баланс между выходным моментом и тепловой нагрузкой драйвера. Работа на максимальном номинальном напряжении драйвера', как правило, не рекомендуется в условиях серийного производства — тепловой запас важен для надёжности в течение всего срока службы изделия.
Можете ли вы предоставить документацию для целей маркировки CE оборудования?
Мы предоставляем декларацию соответствия CE на уровне двигателя, отчёты об испытаниях на соответствие требованиям EMC и LVD, а также протоколы испытаний материалов по RoHS. Мы также можем предоставить габаритные чертежи, схемы обмоток и документацию по монтажу для включения в технический файл вашей машины. Если ваш орган по сертификации требует конкретных форматов данных испытаний, сообщите об этом на этапе квалификации поставщика.
Запросите расчёт или инженерную консультацию
Если вы подбираете шаговые двигатели для текущего или будущего проекта фрезерного станка с ЧПУ — или оцениваете смену нынешнего поставщика двигателей — мы с радостью рассмотрим спецификации ваших осей и предложим подобранную пару «двигатель + драйвер» с ценами OEM. Пришлите спецификации станка, ожидаемый месячный объём и любые специфические требования приложения, и мы ответим техническим предложением в течение 2 рабочих дней.
По вопросам крупносерийного производства, заказа образцов для квалификации и обсуждения индивидуальных OEM-конфигураций обращайтесь напрямую в наш отдел инженерных продаж. Мы лучше всего работаем с OEM-заказчиками, готовыми к техническому разговору о реальном применении, а не просто к запросу прайс-листа.
Свяжитесь с инженерным отделом HDBMotor:
Отправьте запрос (RFQ) с требованиями к моменту осей, форматом станка и целевым месячным объёмом для индивидуального расчёта OEM.
Типичная информация в RFQ двигателя для фрезера ЧПУ
Рабочая зона станка (напр. 1300×2500мм)
Тип привода оси (шарико-винтовая передача или реечная)
Вес шпинделя
Целевой обрабатываемый материал
Требуемая скорость подачи и быстрого перемещения
Ограничения напряжения источника питания
Предпочтительный типоразмер двигателя
Ежемесячный объём производства
Требуемые сертификаты (CE / RoHS)
Предпочтение драйвера или платформа контроллера